中冶陕压重工设备有限公司切割车间,加工碳钢板材规格为6m×1.5m,板厚6—40mm。生产流程为:整张钢板上料→ 激光切割→切割后下料转运。切割完成后,板面拆分为大小不一的零件,其中最小规格为200mm×200mm。
改造前的钢板切割下料方式是人工作业:切割完成后,工人登上切割平台,从整板上逐件分拣小料。这种方式存在三个直接问题:分拣速度跟不上切割机节拍,激光切割机在切割完成后经常等人工捡料,设备空转;工人近距离接触钢板和边角料,搬运过程中存在磕碰、划伤的安全风险;人工分拣节拍不稳定,产能受制于下料环节而非切割环节。
中冶陕压的要求很明确:一套全覆盖电永磁吊具,同时承担整张钢板上料和切割后钢板一次性下料,客户要求200mm×200mm小件不能漏吸,替代人工分拣。
悍威磁电的解决方案
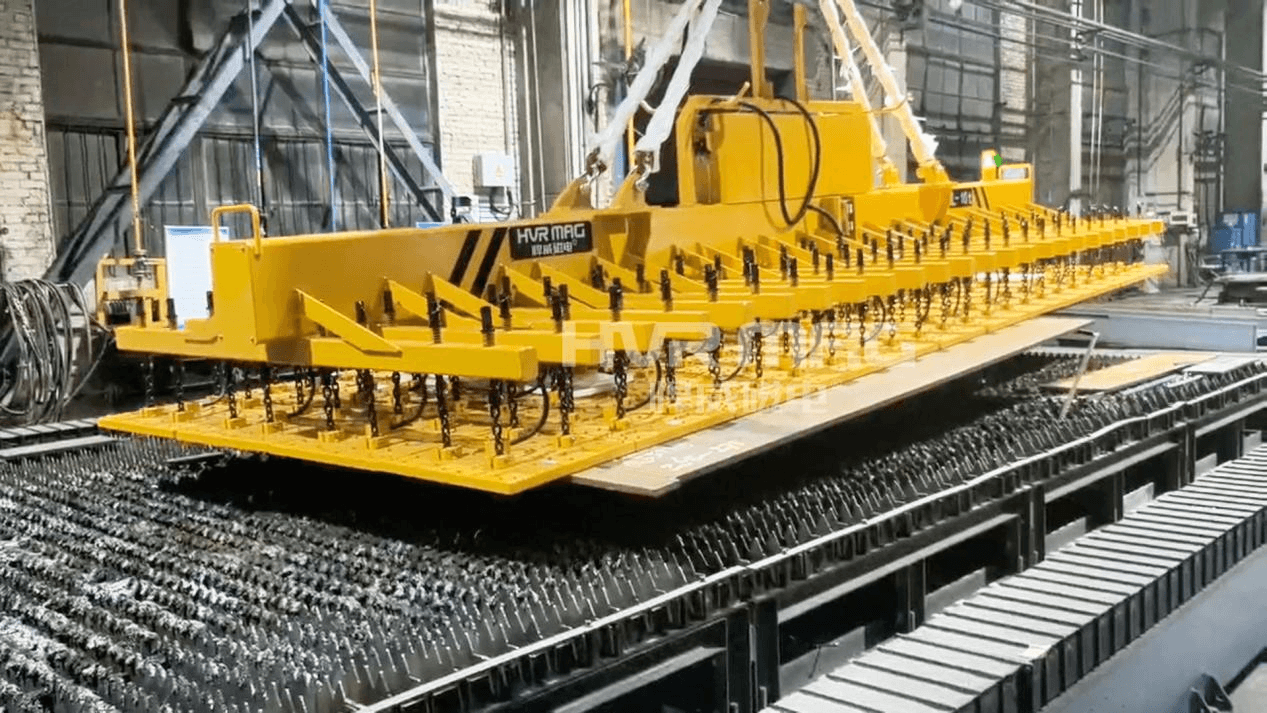
悍威磁电针对该工况定制了一套全覆盖电永磁吊具。方案配置要点:
1,磁极布局覆盖整张板面。电永磁吊具磁极按6m×1.5m板幅满铺排布,整板上料时对钢板形成面接触吸附,6—40mm厚度范围内吸力稳定,单张起吊不打滑。2,电永磁吸附为面接触夹紧,没有刚性夹爪的点状挤压,板面不产生压痕或划伤。
3,切割后小件同步吸附。200mm×200mm小件在整板切割后处于零散分布状态,全覆盖磁极布局保证每个小件上方都有有效磁力覆盖,所有零件与整板残余框架同步起吊、一次性转运下料,不需要人工逐件捡料。这里的关键不是“磁力够大”,而是磁极间距和覆盖密度与切割零件的最小尺寸匹配——200mm×200mm是这套全覆盖电永磁吊具磁路设计的下限依据。
4,对接现有行车。电永磁吊具按客户车间行车接口定制,不改变原有吊运操作方式,工人经基础操作培训即可上手。
项目落地结果
1,切割机不再等人工捡料。原先切割完成后必须停机等人上平台分拣,现在全覆盖电永磁铁一次性将整板切割件吊离,切割机可以连续进入下一张板上料切割,设备有效作业时间不再被下料环节截断。
2,人工分拣环节取消。工人不再需要进入切割平台近距离接触钢板和边角料,小件下料由吊具一次性完成,现场接触钢板边角的人员暴露明显减少。
3,200mm×200mm小件无漏吸下料。这是该方案区别于普通钢板吊具的核心指标:普通磁力吊具只能解决整板上料,切割后小件仍需人工处理;悍威这套全覆盖吊具把“上料”和“切割后散件下料”合并到同一套设备上完成。
这类方案适用于激光切割、等离子切割线的板材上下料环节,尤其适合切割后零件尺寸较小、人工分拣节拍跟不上切割机、或现场对板面磕碰划伤有控制要求的企业。可兼容不同厚度碳钢板材,按板材幅面和最小切割件尺寸定制磁极布局。
如果你们切割线同样存在整板上料后小件分拣慢、切割机因等人工下料而空转的问题,可以把板材规格、板厚范围、切割后最小零件尺寸发给我们,按工况做全覆盖电永磁吊具的磁路配置。


